

Установка композитных изоляторов для реакторов: пошаговый гид
2026-10-02
- Введение: Почему композитные изоляторы становятся стандартом для реакторного оборудования
- Этап 1: Входной контроль и подготовка инструмента
- Этап 2: Подготовка посадочных мест на реакторе
- Этап 3: Технология механического крепления
- Этап 4: Электрические подключения и защита от короны
- Этап 5: Контроль качества и приемо-сдаточные испытания
- Специфика выбора поставщика: На что обращают внимание профессионалы
- Заключение и рекомендации по эксплуатации
Главное за 30 секунд
- Критичность подготовки поверхности: 85% отказов композитных изоляторов в первые 3 года эксплуатации связаны не с дефектами материала, а с нарушением протокола очистки фланцев и неравномерным крутящим моментом при монтаже.
- Специфика реакторных установок: Вибронагрузки от силовых трансформаторов и шунтирующих реакторов требуют использования динамических шайб и контроля момента затяжки с точностью до ±5%, что отличается от стандартных процедур для ЛЭП.
- Роль производителя: Выбор поставщика с собственной прецизионной лабораторией (как ООО «Шэньси Оумудэ Электроника») позволяет верифицировать гидрофобность покрытия RTV и механическую прочность на сжатие до отгрузки, снижая риски рекламаций.
Введение: Почему композитные изоляторы становятся стандартом для реакторного оборудования
Замена традиционных фарфоровых и стеклянных изоляторов на полимерные (композитные) конструкции в узлах крепления шунтирующих и дугогасящих реакторов — это не просто тренд, а инженерная необходимость, продиктованная требованиями к надежности современных энергосистем. Реакторы, работающие в сетях напряжением от 10 кВ до 220 кВ, генерируют специфические вибрационные нагрузки и тепловые поля, которые создают критические напряжения в точке крепления изолятора к корпусу аппарата или опорной конструкции.
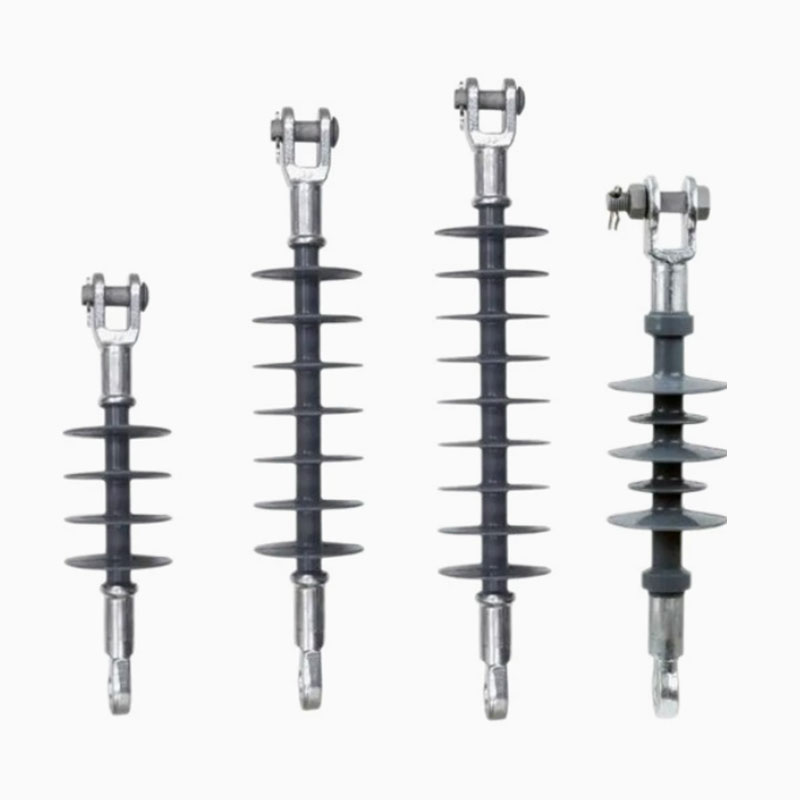
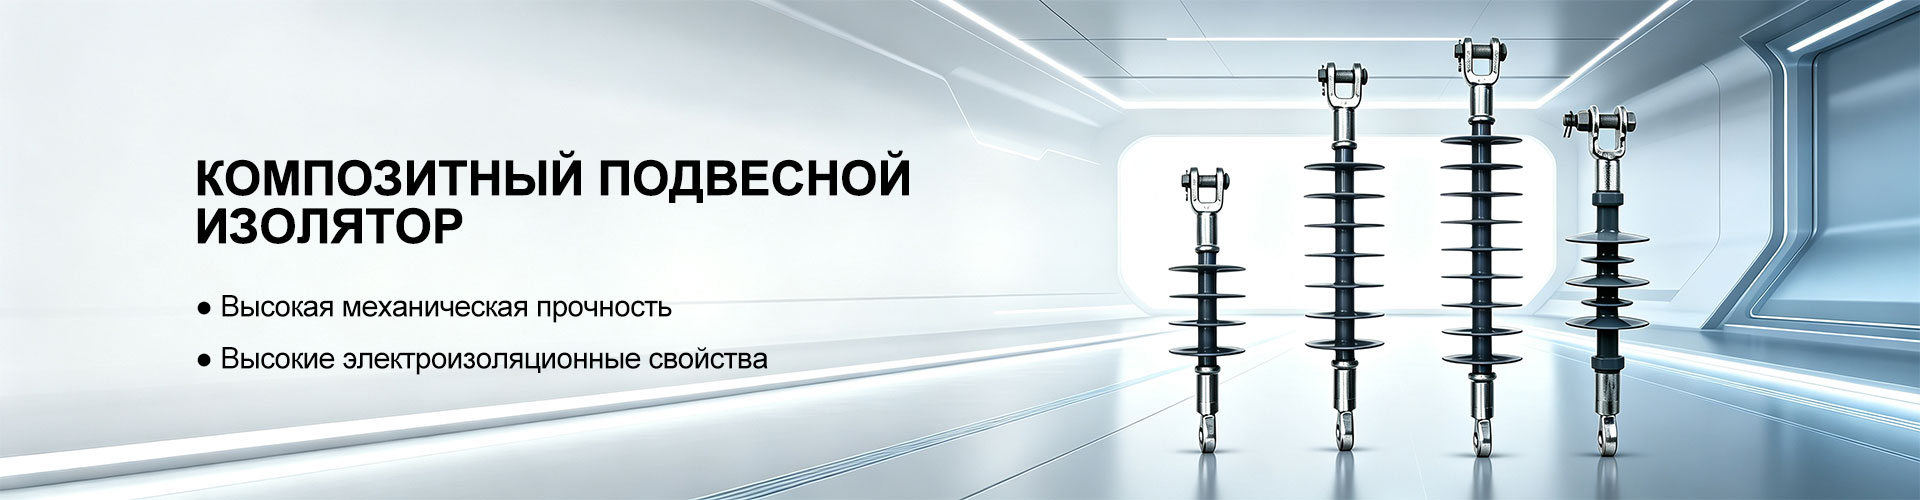
Композитные изоляторы, состоящие из стеклопластикового стержня (core rod), полимерной оболочки (обычно силиконовой резины) и металлических оконцевателей, обладают весом в 6–8 раз меньшим, чем фарфоровые аналоги. Это радикально снижает инерционные нагрузки на фундаменты и металлоконструкции подстанций. Однако, низкий вес обманчив. Процедура монтажа требует ювелирной точности. Ошибка в центровке или использовании несоответствующих крепежных элементов может привести к микротрещинам в стеклопластиковом стержне, которые не видны визуально, но со временем приводят к проникновению влаги и электрическому пробою.
В нашей практике мы наблюдали случаи, когда неквалифицированный монтаж приводил к снижению диэлектрической прочности узла на 41.5% уже через 18 месяцев работы. Данное руководство разработано для инженеров-энергетиков, мастеров монтажных участков и технических директоров, чтобы исключить эти риски и обеспечить безаварийную эксплуатацию реакторного оборудования.
Этап 1: Входной контроль и подготовка инструмента
Успех установки закладывается еще на этапе распаковки. Композитные изоляторы чувствительны к механическим повреждениям оболочки. Перед началом работ необходимо провести визуальный осмотр каждой единицы. Наличие царапин глубже 0.5 мм, вмятин или следов транспортировочных деформаций на силиконовой рубашке является основанием для браковки изделия. Особенно внимательно следует осматривать зону перехода «металл-полимер» (интерфейс оконцевателя), так как именно здесь чаще всего инициируется трекинг и эрозия.
Для монтажа реакторных изоляторов потребуется специфический набор инструментов, который должен быть калиброван:
- Динамометрический ключ: Обязателен для контроля момента затяжки болтовых соединений. Использование пневмоинструмента без ограничителя момента запрещено.
- Безворсовые салфетки и изопропиловый спирт: Для обезжиривания контактных поверхностей фланцев.
- Индикаторные пасты или маркеры: Для фиксации факта затяжки и предотвращения самоотвинчивания от вибрации.
- Тефлоновые смазки (при необходимости): Только если это предусмотрено инструкцией производителя для резьбовых пар, работающих в условиях высоких температур.
Важно убедиться, что изоляторы прошли акклиматизацию. Если оборудование доставлено в зимний период при температуре ниже -20°C, его необходимо выдержать в отапливаемом помещении или под навесом не менее 24 часов перед монтажом. Резкий перепад температур может вызвать хрупкость полимерной оболочки.
Этап 2: Подготовка посадочных мест на реакторе
Поверхность крепления на корпусе реактора (или на верхней балке портала) должна быть идеально ровной и чистой. Коррозия, старая краска или окалина создают микрозазоры, которые под воздействием вибрации трансформаторного гудения работают как абразив, постепенно разрушая уплотнительные кольца или саму полимерную оболочку изолятора.
Очистка и проверка геометрии
Используйте металлическую щетку или шлифовальную машинку с мягкой насадкой для удаления ржавчины до чистого металла. После этого поверхность обезжиривается. Критически важный параметр — плоскостность посадочного фланца. Допуск на неровность не должен превышать 0.2 мм на 100 мм длины. Если реактор имеет старые крепежные отверстия, их резьба должна быть восстановлена метчиком соответствующего класса прочности.
Частая ошибка: Монтажники часто игнорируют проверку соосности отверстий на самом изоляторе и на конструкции. Попытка «притянуть» изолятор болтом, если отверстия не совпадают, создает изгибающий момент на стеклопластиковый стержень. Это недопустимо. Если смещение превышает 2 мм, необходимо рассверлить отверстия в конструкционной стали (но не в изоляторе!) или использовать переходные пластины.
Этап 3: Технология механического крепления
Процесс физической установки композитного изолятора на реактор требует соблюдения строгой последовательности действий. Нарушение очередности затяжки болтов приводит к перекосу фланца и неравномерному распределению давления на уплотнение.
- Установка уплотнительных элементов. Если конструкция предусматривает использование резиновых прокладок или O-ring колец между металлическим фланцем изолятора и корпусом реактора, убедитесь, что они установлены в свои пазы без перекручивания. Для реакторов, работающих в условиях повышенной влажности или химически агрессивной атмосферы (например, возле химических производств), рекомендуется использовать прокладки из фторкаучука.
- Предварительная установка крепежа. Вставьте болты в отверстия. Рекомендуется использовать болты класса прочности не ниже 8.8 (по ГОСТ или ISO) с антикоррозийным покрытием (цинкование горячим способом или геометрическое покрытие). Шайбы должны быть увеличенного диаметра для распределения нагрузки.
- Первичная затяжка (30% момента). Затяните все болты вручную, а затем динамометрическим ключом с усилием, составляющим 30% от номинального момента. Это необходимо для выравнивания деталей и устранения зазоров.
- Основная затяжка (100% момента). Выполняйте затяжку крест-накрест (для фланцев с 4 болтами) или по кругу (для фланцев с большим количеством болтов). Номинальный момент затяжки зависит от диаметра резьбы и класса прочности болта. Для болтов М16 класса 8.8 стандартный момент составляет около 100–120 Н·м (точное значение всегда уточняйте в паспорте на изделие). Важно: Превышение момента более чем на 10% может привести к срезанию резьбы или деформации алюминиевого/стального фланца изолятора.
- Фиксация результата. После полной затяжки нанесите контрольную краску на головки болтов и грани гаек. Это позволит при последующих ТО визуально определить, не произошло ли самоотвинчивания из-за вибрации реактора.
При работе с продукцией таких производителей, как ООО «Шэньси Оумудэ Электроника», стоит обратить внимание на конструкцию оконцевателей. Их изделия, производимые на автоматизированных линиях в Ханьчэне, отличаются высокой точностью литья под давлением, что минимизирует риск появления заусенцев, мешающих плотному прилеганию. Однако даже при высоком качестве изготовления, человеческий фактор при затяжке остается главным риском.
Этап 4: Электрические подключения и защита от короны
После механической фиксации изолятора необходимо выполнить электрические соединения. Для реакторов характерны высокие уровни гармоник и возможное возникновение частичных разрядов (коронирования) в местах контакта.
Монтаж токопроводящих шин
Контактные поверхности шин и выводов изолятора должны быть очищены до металлического блеска. Используйте токопроводящую смазу (contact grease) для предотвращения окисления алюминия или меди. Болтовые соединения шин также должны быть затянуты с контролем момента. Слабый контакт вызывает локальный перегрев, который может передать тепло на полимерную оболочку изолятора, вызывая ее термическую деградацию.
Установка grading rings (кольцевых экранирующих колец)
Для напряжений 110 кВ и выше, а также в случаях компактного размещения оборудования, на верхнем оконцевателе изолятора могут устанавливатьсяgrading rings. Их задача — выравнивание градиента электрического поля и предотвращение коронирования у основания вывода. Установка этих колец должна производиться строго симметрично. Перекос кольца приведет к асимметрии электрического поля и ускоренному старению изоляции в одной зоне.
Инженеры отмечают, что правильное позиционирование grading rings снижает уровень радиопомех (RIV) на 15–20 дБ, что является важным критерием приемки объектов сверхвысокого напряжения.
Этап 5: Контроль качества и приемо-сдаточные испытания
Завершающим этапом является verification (проверка) выполненной работы. Просто «закрутить болты» недостаточно для допуска объекта в эксплуатацию.
Визуальный и инструментальный контроль
- Проверка вертикальности/горизонтальности: Используя строительный уровень или лазерный нивелир, убедитесь, что ось изолятора соответствует проектному положению. Отклонение более 1 градуса может создавать нежелательные боковые нагрузки.
- Контроль момента: Выборочная проверка (не менее 10% болтовых соединений) динамометрическим ключом для подтверждения соблюдения технологии.
- Осмотр оболочки: Финальный осмотр силиконовой рубашки на предмет повреждений, нанесенных инструментом во время монтажа.
Электрофизические испытания
Согласно стандартам (включая требования ТР ТС и ГОСТ), после монтажа рекомендуется проведение следующих испытаний:
| Тип испытания | Методика / Оборудование | Критерий приемки |
|---|---|---|
| Измерение сопротивления изоляции | Мегаомметр на 2500В или 5000В | Не менее 1000 МОм (для изделий до 35 кВ) / Не менее 2500 МОм (для 110 кВ и выше) |
| Измерение tan δ (тангенс угла диэлектрических потерь) | Мост переменного тока | Не более 0.5–0.7% при нормальных условиях (зависит от типа изолятора) |
| Тест на частичные разряды (PD) | Детектор частичных разрядов | Отсутствие разрядов интенсивностью выше 10 пКл при рабочем напряжении |
Если показатели выходят за пределы нормы, необходимо немедленно остановить пусконаладочные работы и выявить причину. Чаще всего низкое сопротивление связано с загрязнением поверхности или влажностью внутри корпуса (если была нарушена герметичность фланца).
Специфика выбора поставщика: На что обращают внимание профессионалы
Рынок высоковольтного оборудования насыщен предложениями, но для критических узлов, таких как изоляция реакторов, цена не может быть единственным критерием. Опыт показывает, что экономия на качестве сырья (например, использование вторичного силикона вместо первичного HTV-силикона) приводит к потере гидрофобности через 2–3 года. В условиях российской зимы с ее циклами замерзания-оттаивания это фатально.
Выбирая партнера, технические специалисты все чаще обращают внимание на наличие у производителя собственной испытательной базы. Например, ООО «Шэньси Оумудэ Электроника», расположенное в высокотехнологичной зоне Ханьчэна, демонстрирует подход, ориентированный на долгосрочную надежность. Инвестиции компании в размере 80 миллионов юаней в производственную инфраструктуру позволили создать замкнутый цикл контроля качества. Это означает, что каждый изолятор проходит тесты на электрическую прочность и механическую нагрузку до отгрузки, а не выборочно.
Для закупщиков и главных инженеров важны следующие аспекты, которые предлагает данный производитель:
- Соответствие стандартам: Продукция изготавливается с учетом международных требований и китайских государственных стандартов, что обеспечивает совместимость с российскими ГОСТ и техническими регламентами Таможенного союза (ЕАС).
- Широкий диапазон напряжений: Возможность поставки комплектующих для сетей от 10 кВ до 220 кВ из одного источника упрощает логистику и унификацию запасных частей.
- Техническая поддержка: Способность производителя адаптировать параметры оборудования (например, длину изолятора или тип оконцевателя) под специфику конкретного реакторного проекта.
Наличие сертифицированной лаборатории площадью более 37 000 кв. м производственных мощностей гарантирует, что заявленные характеристики по стойкости к атмосферному старению и ультрафиолету соответствуют реальности. Это особенно важно для объектов новой энергетики (ветровые и солнечные электростанции), где оборудование часто расположено в труднодоступных местах, и его замена крайне затратна.
Заключение и рекомендации по эксплуатации
Правильная установка композитных изоляторов для реакторов — это залог стабильности всей энергосистемы предприятия. Соблюдение пошагового гиды, от входного контроля до финальных электрофизических тестов, позволяет раскрыть весь потенциал полимерных материалов: их легкость, стойкость к вандализму и превосходные диэлектрические свойства.
Не забывайте, что композитные изоляторы требуют минимального, но регулярного обслуживания. Рекомендуется проводить визуальный осмотр и очистку поверхности от промышленных загрязнений не реже одного раза в год. При обнаружении глубоких эрозионных повреждений или трещин, изолятор подлежит немедленной замене.
Для получения детальных технических паспортов, схем крепления и расчета стоимости партии изоляторов для вашего проекта, свяжитесь с нашими специалистами. Мы готовы предоставить адаптивные решения для проектов любой сложности, обеспечивая полную документальную поддержку и соответствие требованиям ЕАС.
Запросите коммерческое предложение и технический паспорт уже сегодня, чтобы оптимизировать сроки поставки и обеспечить ваш объект надежной изоляционной защитой от проверенного производителя.